
Taltasta mikrometriin: Miksi kädentaito ja mittaustarkkuus kulkevat edelleen käsi kädessä?
Taltasta mikrometriin ja miksi kädentaito sekä mittaustarkkuus kulkevat edelleen käsi kädessä
Digitaalinen näyttö antaa mittaustulokselle vakuuttavan täsmällisen ulkoasun. Lukema voi olla esitettynä millimetrin sadasosina, ja mittaustulos näyttää siksi helposti kiistattomalta. Käytännössä näyttö ei kuitenkaan poista mittaustapahtumaan liittyviä epävarmuuksia. Jos kappale on vinossa, kosketuspaine vaihtelee tai mittalaite on likainen, digitaalinen lukema voi olla täsmällisesti esitetty mutta silti väärä. Sama koskee työstöä: CNC-kone tai sähkötyökalu voi toistaa liikkeen tarkasti, mutta se ei ymmärrä puun syysuuntaa, metallin jännityksiä tai terän tylsymisen vaikutusta ilman ihmisen tekemää tulkintaa.
Taltan ja mikrometrin välinen yhteys löytyy materiaalin tuntemuksesta. Taltta välittää käteen vastuksen, värinän ja leikkaavan terän käyttäytymisen. Mikrometri puolestaan muuttaa kosketuksen mitattavaksi luvuksi, mutta käyttäjän on osattava asettaa mittalaite oikein ja arvioida, mitä lukema kertoo kappaleen todellisesta tilasta. Tästä päästään artikkelin keskeiseen näkökulmaan: digitaalinen teknologia voi parantaa toistettavuutta, mutta todellinen laatu syntyy haptisen palautteen, materiaalin ymmärryksen ja työkalujen kurinalaisen huollon yhdistelmästä.
Miksi mittalaite on vain yhtä viisas kuin käyttäjänsä käsi
Mittaustulos syntyy aina mittalaitteen, kappaleen ja käyttäjän välisessä vuorovaikutuksessa. Mikrometrin kara ei mittaa abstraktia geometriaa, vaan kohdistaa voiman tiettyyn pintaan. Liiallinen puristus voi joustaa ohutta kappaletta, painaa pehmeää materiaalia tai muuttaa ohutseinäisen osan muotoa. Liian kevyt kosketus taas voi jättää epäselvän kontaktin. Siksi räikkämekanismin tai kitkarummun tarkoitus ei ole vain helpottaa käyttöä, vaan auttaa vakioimaan mittausvoimaa.
Lämpötila on toinen usein aliarvioitu tekijä. Kädessä lämmitetty teräskappale voi laajentua hieman, ja mittalaitekin reagoi ympäristön lämpötilaan. Hienomekaniikassa pienikin muutos voi olla merkityksellinen, erityisesti silloin, kun verrataan osia toisiinsa tai työskennellään kapeilla toleransseilla. Myös asento vaikuttaa: mikrometrin mittapintojen on oltava kohtisuorassa mitattavaan ominaisuuteen nähden, muutoin tulokseen syntyy kosketusgeometriasta johtuva virhe.
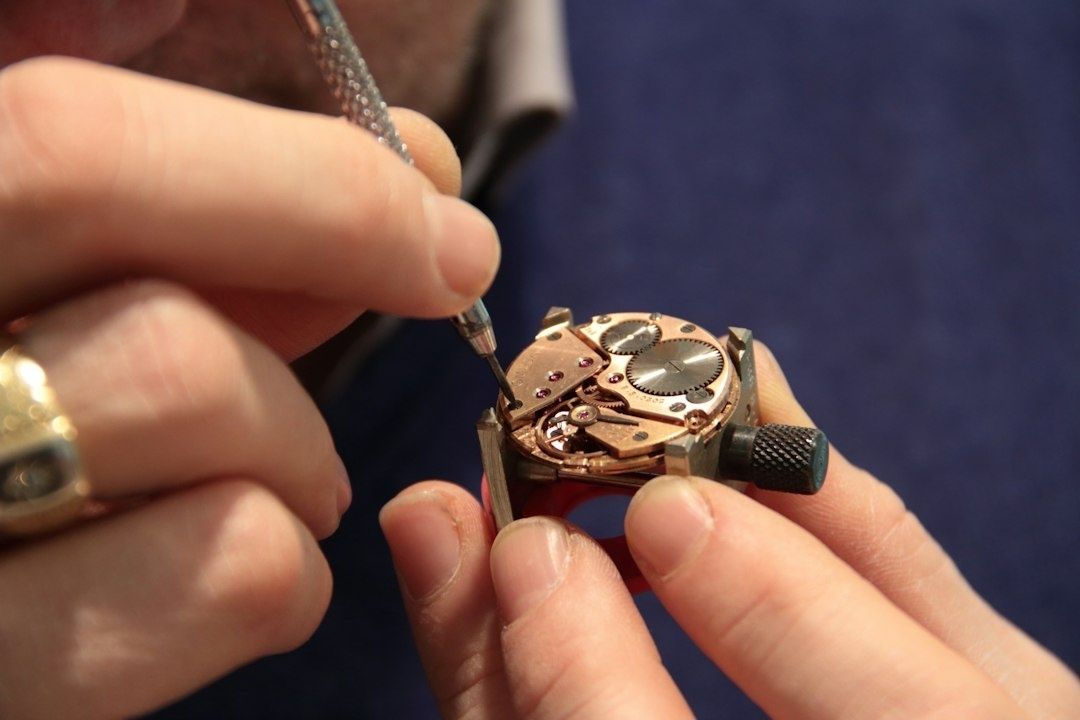
Teoreettinen mittalukema ei myöskään aina vastaa materiaalin käytännön käyttäytymistä. Puu elää kosteuden mukana, sen kuidut joustavat ja pinnan kovuus vaihtelee syysuunnan mukaan. Metalli voi puolestaan sisältää sisäisiä jännityksiä, jotka vapautuvat työstössä. Kellokoneiston hammasrattaassa mitattu halkaisija on tärkeä, mutta yhtä tärkeää on hammasprofiilin, akselin suoruuden ja pinnan laadun yhteisvaikutus. Käyttäjän on siis kysyttävä, mittaako laite juuri sitä ominaisuutta, joka ratkaisee osan toiminnan.
Haptinen havaintokyky auttaa vastaamaan tähän kysymykseen. Kokenut tekijä tuntee, milloin taltta leikkaa puukuitua puhtaasti ja milloin terä alkaa repiä pintaa. Hienomekaanikko havaitsee sormissaan, onko pyörivässä osassa poikkeavaa kitkaa, ja kelloseppä huomaa usein liikkeen vastuksesta, ettei osa asetu paikoilleen oikein. Tutkimuslähteen avaamisen yhteydessä selaimessa voi näkyä ilmoitus Checking your browser, mutta käden aistipalautteen ja motorisen tarkkuuden vuorovaikutusta käsittelevä tutkimus on luettavissa tieteellisessä katsauksessa käden biomekaniikasta ja sensorimotorisesta säätelystä. Näkö-, tunto- ja liikeaisti muodostavat yhdessä palautesilmukan, jonka avulla sormien voimankäyttö ja liikeradat tarkentuvat vaativassa mekaanisessa työskentelyssä.
- Pidä mittalaite ja mitattava kappale puhtaina, jotta lika ei muodosta ylimääräistä välikerrosta.
- Vältä mittaamista suoraan kuumasta työstökappaleesta ja anna osien tasaantua tarvittaessa.
- Harjoittele samaa kosketuspainetta, asentoa ja mittausnopeutta toistuvasti.
- Vertaa numeroa myös kappaleen liikkeeseen, pintaan, istuvuuteen ja toimintaan.
Hienomekaniikan ja puusepäntyön risteyskohdat mikrometreistä millimetrin murto-osiin
Puusepäntyössä toleranssi ei yleensä tarkoita samaa kuin kellosepäntyössä. Huonekalun liitoksessa muutaman millimetrin mittakaava voi olla täysin toimiva, kunhan liitos ottaa kiinni oikeasta kohdasta, puu pääsee elämään ja rakenne säilyttää lujuutensa. Kellokoneistossa sitä vastoin pienikin poikkeama voi muuttaa hammaspyörien välystä, akselin kitkaa tai jousen toimintaa. Ero ei tee toisesta alasta vähemmän tarkkaa. Se kertoo, että tarkkuus on aina suhteutettava materiaaliin, käyttötarkoitukseen ja rakenteen toimintaan.
Puukuitu ohjaa käsityökalun käyttäjää jatkuvasti. Terävä ja oikein teroitettu taltta leikkaa kuitua hallitusti, kun tylsä terä vaatii enemmän voimaa ja repii pintaa. Teroituskulma vaikuttaa siihen, kuinka kestävä terän reuna on ja kuinka helposti se tunkeutuu materiaaliin. Pienempi leikkauskulma voi sopia kevyeen leikkaukseen, mutta herkkä reuna vaurioituu helpommin. Suurempi kulma kestää paremmin kovaa käyttöä, mutta vaatii enemmän työntövoimaa. Sama periaate näkyy hienomekaniikan sorvissa, jossa työkalun geometria määrää, miten lastu irtoaa ja millainen pinta syntyy.
Materiaalien välinen ero korostaa käsituntuman merkitystä. Puu on anisotrooppista, eli sen ominaisuudet muuttuvat syysuunnan mukaan. Messinki, teräs ja jalokivet käyttäytyvät eri tavoin sekä leikkaamisessa että kiillottamisessa. Kellokoneiston hammasrattaassa ei riitä, että mitat ovat nimellisarvojen sisällä. Hammasprofiilin on siirrettävä voima tasaisesti, akselin on pyörittävä ilman tarpeetonta kitkaa ja pinnan on kestettävä käyttöä. Puuseppä taas arvioi, sulkeutuuko liitos siististi, repeääkö syy ja säilyykö rakenne vakaana vuodenajan vaihtuessa.
| Työympäristö | Keskeinen tarkkuustekijä | Käden tehtävä |
|---|---|---|
| Puusepäntyö | Syysuunta, liitoksen istuvuus ja materiaalin eläminen | Leikkausvastuksen ja pinnan laadun arviointi |
| Hienomekaniikka | Välys, akselien suoruus ja pinnan geometria | Kitkan, värinän ja työkalun kuormituksen havaitseminen |
| Kellosepäntyö | Hammasprofiilit, pienet välykset ja osien yhteistoiminta | Hyvin pienen vastuksen ja liikkeen muutosten tunnistaminen |
Perinteiset käsityökalut ja modernit digitaaliset välineet eivät siten muodosta vastakohtaa. Digitaalinen työntömitta, koordinaattimittaus tai CNC-kone voi parantaa toistettavuutta, mutta niiden käyttö edellyttää samaa perustaitoa kuin käsihöylän käyttö. Työkalun terä, ohjain, kiinnitys ja mittausjärjestys on ymmärrettävä. Hyvä käsityöläinen ei valitse tekniikkaa perinteen vuoksi, vaan siksi, että se sopii materiaalin ja työn tavoitteeseen.
Koulutuksen murros ja käsityön uusi arvostus huipputeknologiassa
Nykyinen huipputeknologia ei poista käsityön tarvetta, vaan muuttaa sen sisältöä. Prototyyppivalmistuksessa, pienerätuotannossa ja korjaustyössä tarvitaan edelleen tekijää, joka osaa sovittaa osia, tunnistaa valmistusvirheen ja muuttaa suunnitelmaa materiaalin käyttäytymisen perusteella. Digitaalinen mallinnus kertoo, millainen osa pitäisi valmistaa. Käsityötaito auttaa arvioimaan, voidaanko osa valmistaa, miten se kannattaa kiinnittää ja milloin valmistusprosessissa syntyy riski.
Suomessa taideteollisuusalan perustutkintoa on uudistettu kellosepän- ja mikromekaniikanalan sekä puusepänalan osaamisaloilla. Opetushallituksen kuvaaman uudistuksen tavoitteena on vahvistaa työelämää palvelevia perustaitoja ja lisätä valinnaisuutta. Kellosepän ja mikromekaniikan opinnoissa opiskelija voi suuntautua esimerkiksi kellon huoltoon ja korjaukseen tai mikromekaaniseen valmistusprosessiin. Puusepän osaamisalalla korostuu käsityön ja nykyaikaisten tuotantomenetelmien yhdistäminen.
Uudistus kertoo laajemmasta muutoksesta. Ammattilaisen ei tarvitse valita käsityökalun ja digitaalisen valmistuksen välillä, vaan hänen on hallittava niiden välinen työnjako. Käsin tehtävä työ voi olla paras tapa säätää, sovittaa tai viimeistellä, kun taas digitaalinen tuotanto soveltuu toistettaviin vaiheisiin. Tällainen osaaminen edellyttää sekä kärsivällisyyttä että teknistä lukutaitoa.
Suomalainen Kelloseppäkoulun koulutusperinne on esimerkki siitä, miten perinteinen kellosepäntaito ja moderni mikromekaniikka voidaan yhdistää. Espoossa toimiva oppilaitos kouluttaa kelloseppiä ja mikromekaniikan osaajia, joiden työ voi liittyä myös teknologiateollisuuden prototyyppeihin, pienerätuotantoon ja tarkkuuslaitteiden huoltoon. Oppilaitoksen juuret ulottuvat vuoteen 1944, mutta koulutuksen yhteydessä käsitellään myös elektroniikkaa, prototypointia ja yritysyhteistyötä.
Kansainvälisesti samaa kehitystä edustaa Dallasissa toimiva North American Institute of Swiss Watchmaking, jonka Richemont perusti vuonna 2008. Vuonna 2026 sen Encasing Technician Course yhdistää mikromekaniikan, kellon kuorittamisen, säätötoimenpiteet ja koneistojen vaihdot käytännön sekä teorian opetukseen. Tällainen koulutus muistuttaa mestari-oppipoika-mallia, mutta sen rinnalla ovat standardoidut opetussuunnitelmat, arviointi ja kansainvälisesti tunnistetut pätevyydet. Oppimisen ydin on silti sama: toisto, tarkkailu, palaute ja vähitellen kehittyvä vastuunotto.
- Opiskelija oppii ensin työkalujen turvallisen ja hallitun käytön.
- Seuraavaksi harjoitellaan materiaalin poistamista, pinnan viimeistelyä ja mittaamista.
- Myöhemmin mukaan tulevat kokoonpano, vianhaku, prototypointi ja tuotantoprosessin ymmärtäminen.
- Kaikissa vaiheissa käsituntuma täydentää mittalaitteen antamaa numeerista tietoa.
Askeleet työkalujen ja mittausrutiinien mestarilliseen hallintaan
Luotettava tarkkuus ei synny yksittäisestä kalliista mittalaitteesta, vaan toistettavasta rutiinista. Ennen työn aloittamista työkalut on puhdistettava, tarkastettava ja asetettava paikkaan, jossa ne eivät kolhiinnu tai kontaminoidu. Mikrometrin mittapinnat pyyhitään puhtaiksi, taltan terä tarkastetaan valoa vasten ja mittalaitteen nollaus tai tunnettu vertailumitta varmistetaan. Jos laite antaa epäilyttävän tuloksen, työtä ei pidä jatkaa vain siksi, että aikataulu painaa.
Kosketuksen kalibrointi on taito, jota voi harjoitella. Ota samasta kappaleesta useita mittauksia muuttamatta asentoa tarkoituksella ja kirjaa tulokset. Tee sama uudelleen kevyellä, vakioidulla kosketuksella. Jos vaihtelu pienenee, mittausrutiini on kehittymässä. Puuseppä voi harjoitella höylän tai taltan painon jakamista niin, ettei työkalu painu materiaalin sisään liikaa. Hienomekaanikko voi harjoitella ruuvimeisselin, pinsettien ja pienten hiomatyökalujen otetta niin, että puristus ei aiheuta tarpeetonta vapinaa.
- Puhdista työkalut, mittapinnat ja työstettävä kappale ennen mittausta.
- Tarkista mittalaitteen nollakohta, vertailumitta ja näkyvät vauriot.
- Aseta kappale tukevasti ja varmista, että mittalaite on oikeassa kulmassa.
- Tee useampi rauhallinen mittaus ja vertaa tulosten vaihtelua.
- Arvioi lukeman rinnalla pinnan laatu, istuvuus, liike ja materiaalin mahdollinen jousto.
- Merkitse poikkeamat ja huolla tai kalibroi väline, jos tulos ei ole uskottava.
Työstöpinnan tarkastelu mikrometrillä kannattaa tehdä ilman kiirettä, erityisesti silloin, kun kappaletta lähestytään lopullista mittaa. Mittauspisteitä on hyvä ottaa useita, koska yksi arvo ei paljasta kartiomaisuutta, soikeutta tai paikallista painaumaa. Puukappaleessa mittaaminen on yhdistettävä kosteuden, syysuunnan ja liitoksen tarkoituksen arviointiin. Metalliosassa puolestaan kannattaa tarkastella, muuttuuko mitta eri suunnissa tai eri kohdissa lämpötilan tasaannuttua.
Teroitus ja huolto ovat osa mittatarkkuutta, eivät erillinen askare työn jälkeen. Tylsä taltta muuttaa leikkauskulmaa käytännössä, koska käyttäjä joutuu lisäämään voimaa ja muuttamaan otetta. Sorvin tylsä terä tuottaa enemmän lämpöä ja voi vääristää viimeistelyä. Mittalaitteen kuluneet kosketuspinnat tai jäykistyvä mekanismi puolestaan heikentävät toistettavuutta. Terän oikea geometria, puhtaus ja säännöllinen tarkastus ovat usein tehokkaampia tarkkuuden parantajia kuin uusi digitaalinen ominaisuus.
Tulevaisuuden tarkkuus rakentuu harjaantuneen käden varaan
Automaatio, 3D-mallinnus ja digitaaliset mittausjärjestelmät laajentavat sitä, mitä työpajassa voidaan valmistaa. Ne eivät kuitenkaan poista materiaalin, työkalun ja ihmisen välistä suhdetta. Kun järjestelmä ilmoittaa poikkeaman, jonkun on tulkittava, onko kyse mittausvirheestä, kiinnityksen ongelmasta, materiaalin käyttäytymisestä vai todella väärästä geometriasta. Tätä tulkintaa ei voi ulkoistaa pelkälle näytölle.
Kädentaidon kurinalaisuus säästää myös resursseja. Oikein teroitettu työkalu vähentää hukkaa, vakioitu mittausrutiini pienentää uudelleentyöstön tarvetta ja materiaalin ymmärrys auttaa välttämään virheellisiä valmistusvalintoja. Kun mittalaitteen lukema yhdistyy aistihavaintoon, työn laatu paranee sekä ulkoisesti että rakenteellisesti. Siksi taltan ja mikrometrin välinen yhteys on edelleen ajankohtainen: molemmat vaativat tekijää, joka osaa kuunnella materiaalia kädellään ja varmistaa havainnon mittaamalla.
Seuraava kehitysaskel voi olla hyvin käytännöllinen. Valitse yksi mittalaite, opettele sen mekanismi, harjoittele tasainen kosketus ja pidä huoltorutiini kirjallisena. Tee sama yhdelle käsityökalulle, kuten taltalle, höylälle tai kaiverrusterälle. Kun käsi oppii tuottamaan saman liikkeen ja silmä oppii tunnistamaan saman poikkeaman, digitaalinen teknologia alkaa toimia parhaalla mahdollisella tavalla: se ei korvaa ammattitaitoa, vaan tekee harjaantuneen tekijän tiedosta näkyvämpää, toistettavampaa ja luotettavampaa.